Panier vide
Fabrication de statues à la cire perdue à Java : reportage artisanal en atelier
Reportage • Artisanat à Java • 16 étapes
Du premier modèle en cire aux dernières finitions du bronze, découvrez les gestes, les matériaux et le savoir-faire d’un atelier javanais.
Dans cet atelier javanais consacré à la statuaire, la confection du modèle en cire constitue une étape déterminante de la fonte à la cire perdue. Selon les explications des artisans, un pot en métal posé sur un foyer à braises maintient autour de 70 °C un mélange de cire d’abeille et de résine de dammar. À proximité, un bassin d’eau sert à refroidir les modèles. Un récipient verseur, un canting en cuivre, une pierre ponce et une éponge complètent l’équipement utilisé pendant cette phase.
Explorer les 16 étapes de fabrication
- Coulée rotative manuelle du modèle en cire
- Refroidissement et démoulage
- Ponçage et mise au point de la surface
- Retouches du modèle en cire
- Refroidissement final des modèles en cire
- Montage des modèles et du réseau de coulée
- Noyaux en argile fibrée
- Séchage des noyaux
- Première couche du moule réfractaire
- Renforcement du moule réfractaire
- Décirage et cuisson des moules
- Four de fusion et préparation du bronze
- Coulée du bronze dans les moules chauffés
- Fragments des moules après la coulée
- Ébardage et meulage du bronze
- Polissage manuel avant la patine
Cliquez sur une image pour l’ouvrir en grand dans un nouvel onglet.
01 / Donner forme à la cire
1. Coulée rotative manuelle du modèle en cire
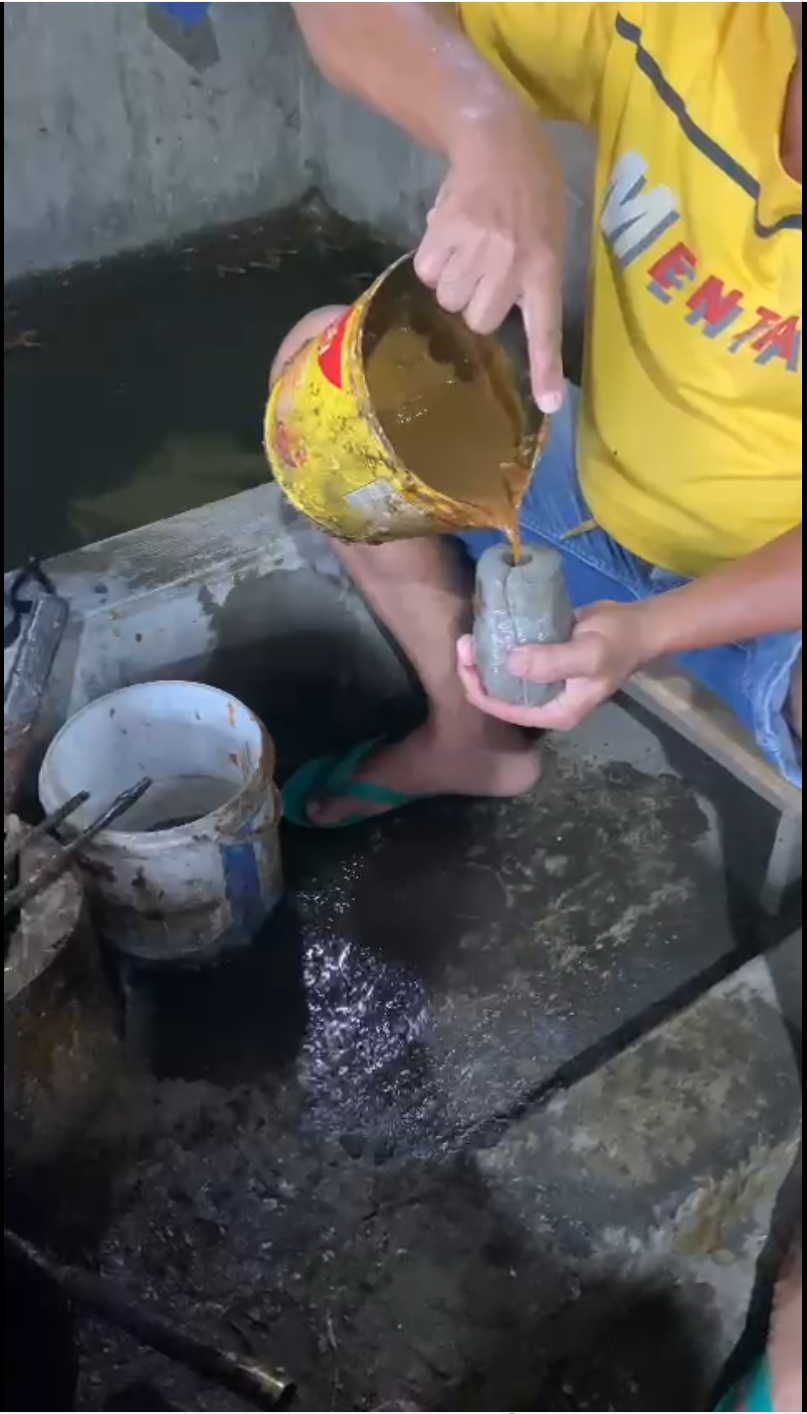
La cire liquide, chauffée à environ 70 °C, est versée dans un moule bivalve composé d’une coque rigide en plâtre et d’une partie souple en silicone translucide. L’artisan fait pivoter manuellement le moule sur plusieurs axes afin de répartir la cire sur les parois et d’obtenir une couche d’environ 2 mm. Lorsque la surface commence à se matifier, le moule est rouvert et l’excédent de cire est récupéré dans le récipient jaune pour être réutilisé.
2. Refroidissement et démoulage
Toujours fermé, le moule est plongé d’un seul geste dans le bassin. L’eau refroidit rapidement la cire et la raffermit. L’artisan dégage ensuite avec précaution la partie souple du moule sous l’eau, puis récupère le modèle en cire brun-miel et le laisse s’égoutter sur le rebord.
3. Ponçage et mise au point de la surface
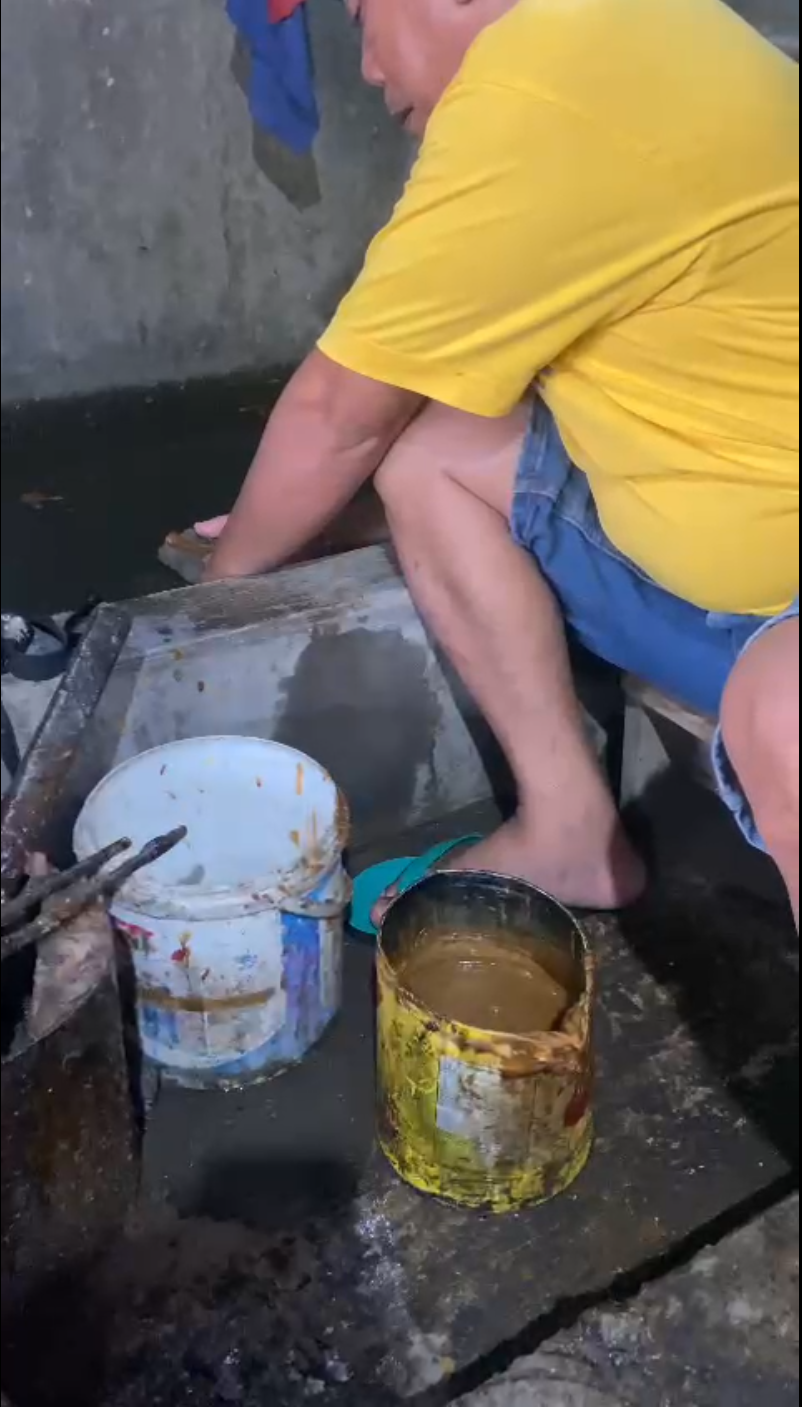
Une fois le modèle entièrement démoulé, sa surface est travaillée avec une pierre ponce, rincée dans un récipient placé à côté du poste. L’artisan procède par gestes circulaires légers et replonge brièvement la pièce dans l’eau entre les passes afin de garder la cire ferme. Il corrige ainsi les irrégularités et prépare une base plane, utile pour la suite du montage et des finitions.
4. Retouches du modèle en cire
L’artisan effectue ensuite les retouches à la cire chaude. À l’aide du canting, il dépose de petites quantités de cire pour combler les pores, reprendre les arêtes et corriger les défauts du modèle. Les zones travaillées sont rapidement refroidies dans l’eau afin de figer la cire sans déformer la pièce. La température du mélange, sa fluidité et la précision du geste déterminent la qualité de ces reprises.
5. Refroidissement final des modèles en cire
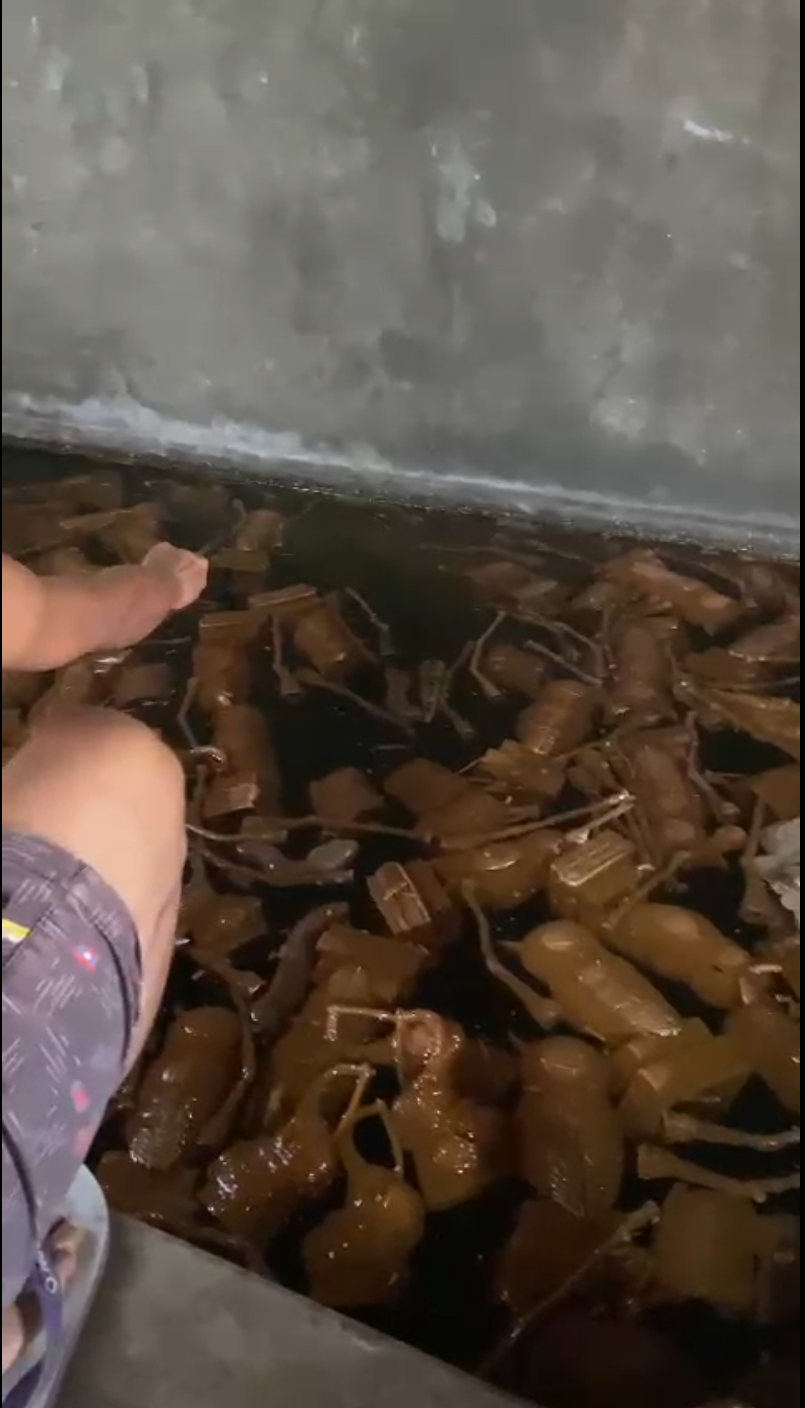
Après les retouches, les modèles en cire sont de nouveau plongés dans un bassin d’eau à température ambiante, autour de 25 °C selon les indications recueillies dans l’atelier. Ce refroidissement raffermit la cire avant le montage du réseau d’alimentation.
L’artisan manipule les modèles à la main ou à l’aide d’un petit crochet afin que l’eau atteigne toute leur surface. Le passage dans le bain permet également d’éliminer une partie des poussières ou des résidus de démoulage. Les modèles sont contrôlés visuellement avant d’être retirés.
La durée d’immersion varie selon la taille et l’épaisseur des pièces. L’objectif est d’obtenir une cire suffisamment ferme pour supporter les manipulations suivantes sans affaissement ni déformation.
Les modèles sont ensuite égouttés et disposés sur des claies de bambou. Une fois leur géométrie stabilisée, ils peuvent recevoir les conduits en cire qui formeront le réseau d’alimentation et d’évacuation des gaz.
6. Montage des modèles et du réseau de coulée
Les modèles en cire sont maintenant prêts à être assemblés. Chaque pièce reçoit un cône de coulée et des tiges de cire qui formeront, après décirage, les conduits par lesquels le bronze entrera dans le moule. Des évents sont également prévus pour faciliter l’évacuation de l’air et des gaz.
L’artisan chauffe l’extrémité d’une tige de cire, puis l’applique contre le modèle. Une légère pression suffit à créer la jonction, aussitôt refroidie avec un doigt humide ou une éponge. Le geste est répété jusqu’à former un réseau organisé : les conduits principaux rejoignent le cône central, les conduits secondaires alimentent les différentes parties de la statue et les évents atteignent les zones hautes. Chaque jonction est arrondie pour favoriser une circulation régulière du métal. Selon les artisans, la section des tiges est adaptée à l’épaisseur de la zone qu’elles doivent alimenter.
Une fois la dernière tige soudée, l’ensemble doit rester stable lorsqu’il est tenu par le cône. L’artisan vérifie alors la solidité des jonctions, le diamètre des conduits, la douceur des transitions et la position des évents. Un conduit trop étroit ou mal placé pourrait gêner le remplissage du moule et provoquer un défaut de coulée.
Les finitions sont réalisées avec un pinceau humide afin d’éliminer poussières et filaments de cire avant l’enrobage. Les tiges utilisées dans cet atelier sont préparées sous forme de longs fils de cire, coulés dans une gouttière de bambou. Leur diamètre est choisi en fonction de la taille et de la forme des pièces à alimenter.
L’ensemble est alors prêt à recevoir le matériau réfractaire. La qualité du montage joue un rôle essentiel : le réseau doit permettre au bronze d’atteindre toutes les parties du moule tout en laissant l’air et les gaz s’échapper.
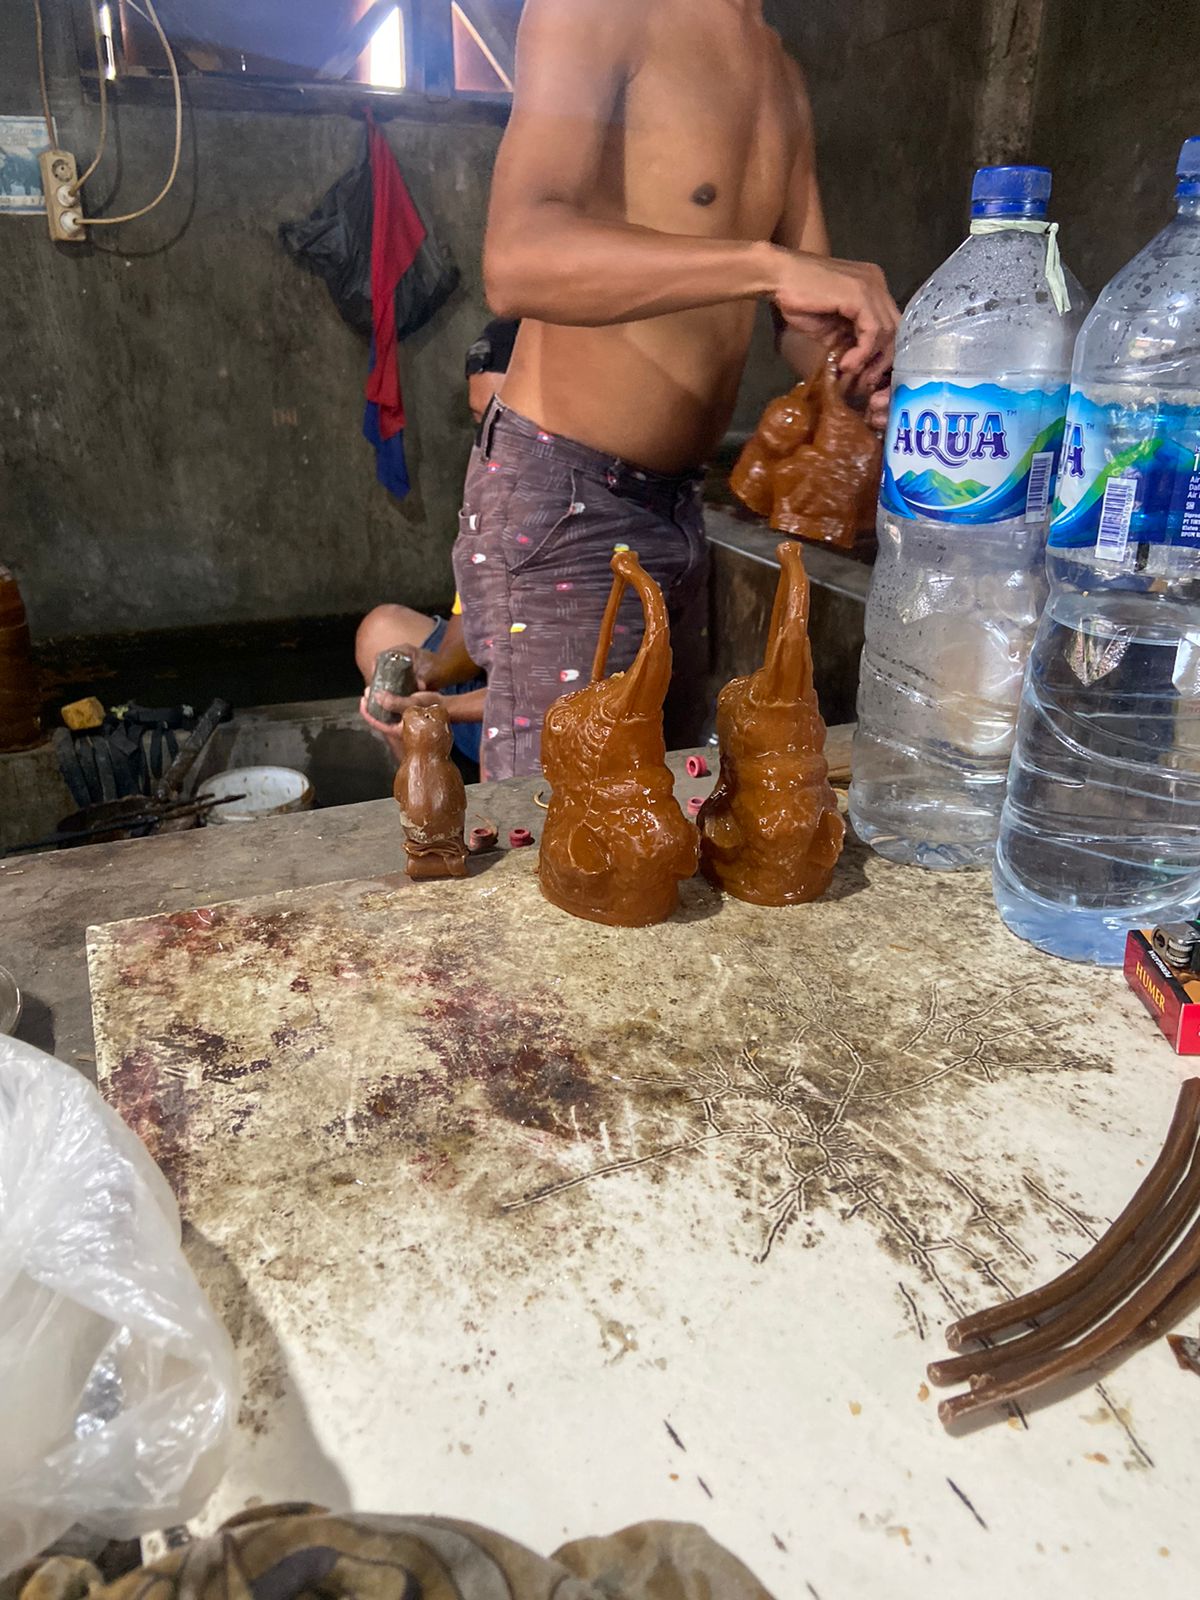
02 / Préparer le moule
7. Noyaux en argile fibrée
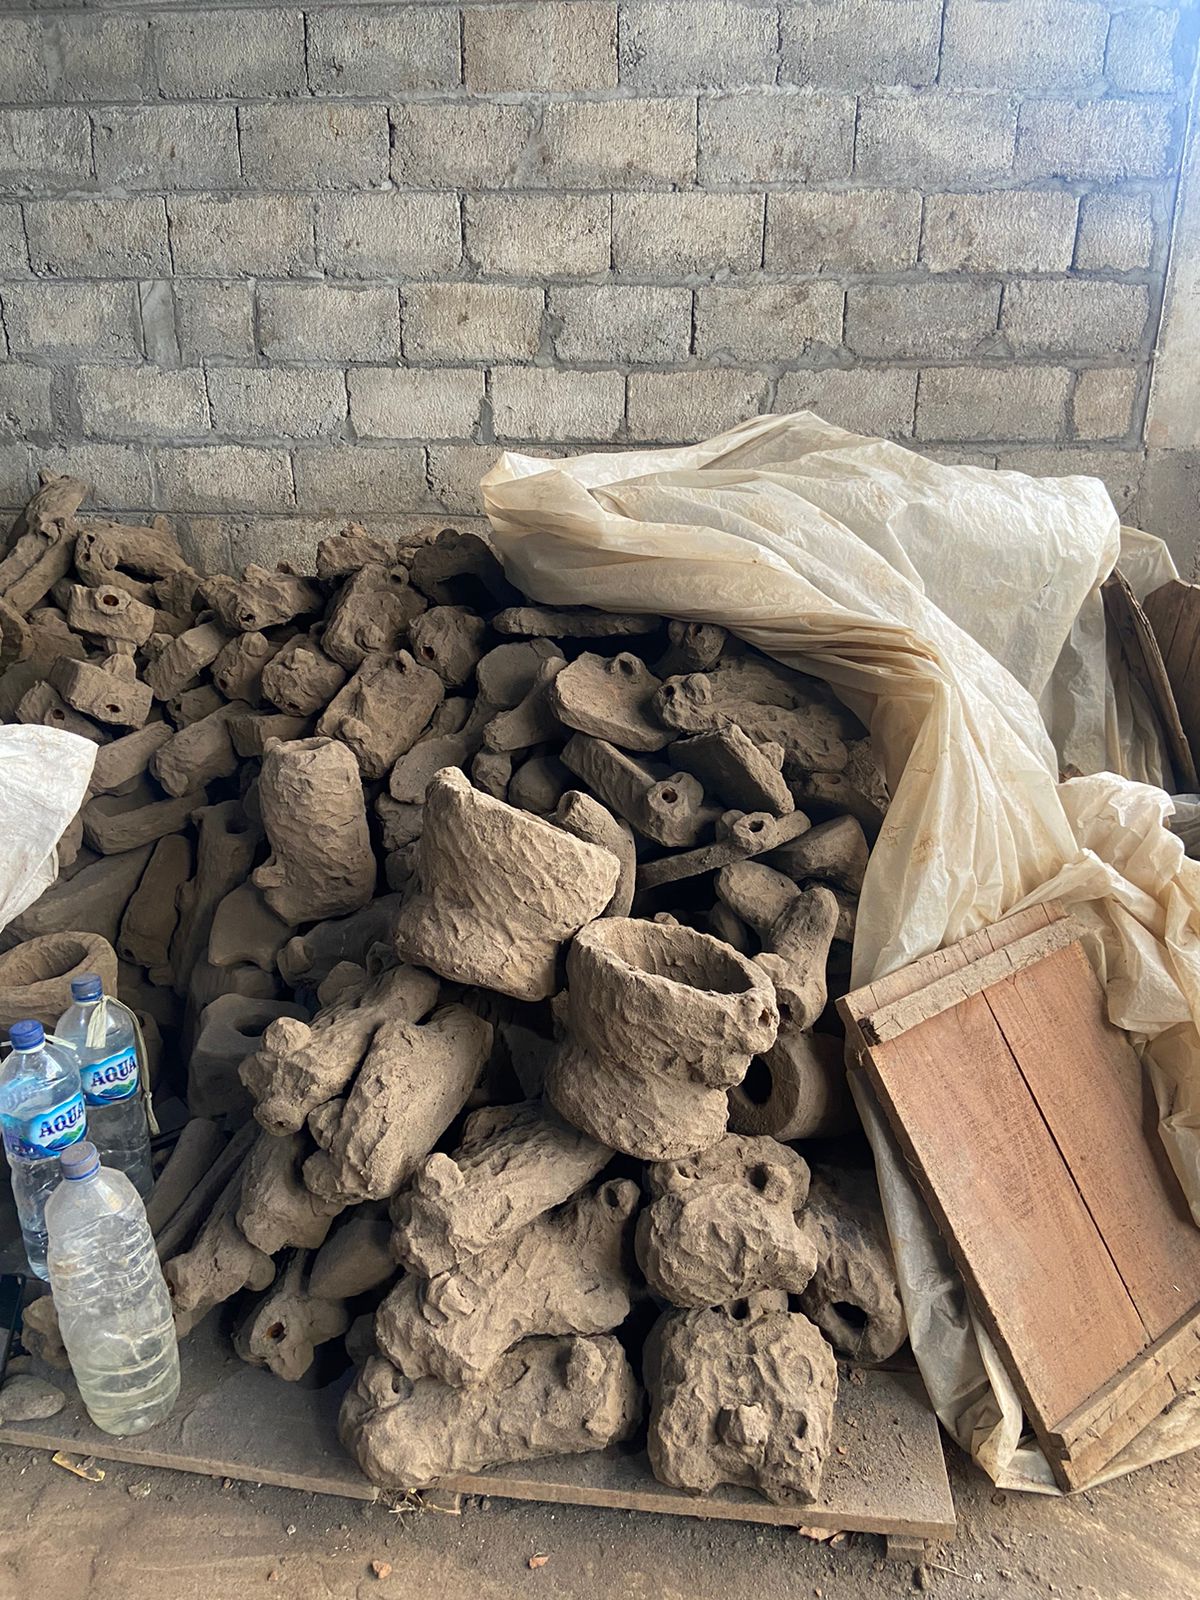
Les éléments brun-terre conservés sous la bâche sont des éléments de noyaux et de moulage employés pour former les volumes creux. D’après les artisans, le mélange utilisé associe de l’argile locale, de la bouse de vache et de la balle de riz hachée. Pendant la cuisson, les matières organiques se consument et laissent de fines porosités qui facilitent l’évacuation des gaz.
Certains noyaux cylindriques servent à ménager les volumes intérieurs des statues. D’autres formes participent à la préparation du système de coulée. Leur aspect irrégulier témoigne d’un façonnage manuel adapté à chaque pièce.
Après la coulée, le noyau d’argile est fragmenté et retiré du bronze. Une partie des matériaux cuits est ensuite conservée dans l’atelier afin d’être broyée et réemployée comme chamotte dans de nouveaux mélanges réfractaires.
Dans cette méthode, deux éléments se complètent :
- le moule réfractaire extérieur, qui reproduit les détails du modèle et doit résister à la chaleur du métal en fusion ;
- le noyau intérieur, qui maintient le volume creux pendant la coulée. Ses composants organiques brûlent à la cuisson, puis l’argile restante est retirée après solidification du bronze.
Ces éléments sont détruits pendant le procédé. Le bronze conserve la forme qu’ils ont permis de créer.
8. Séchage des noyaux
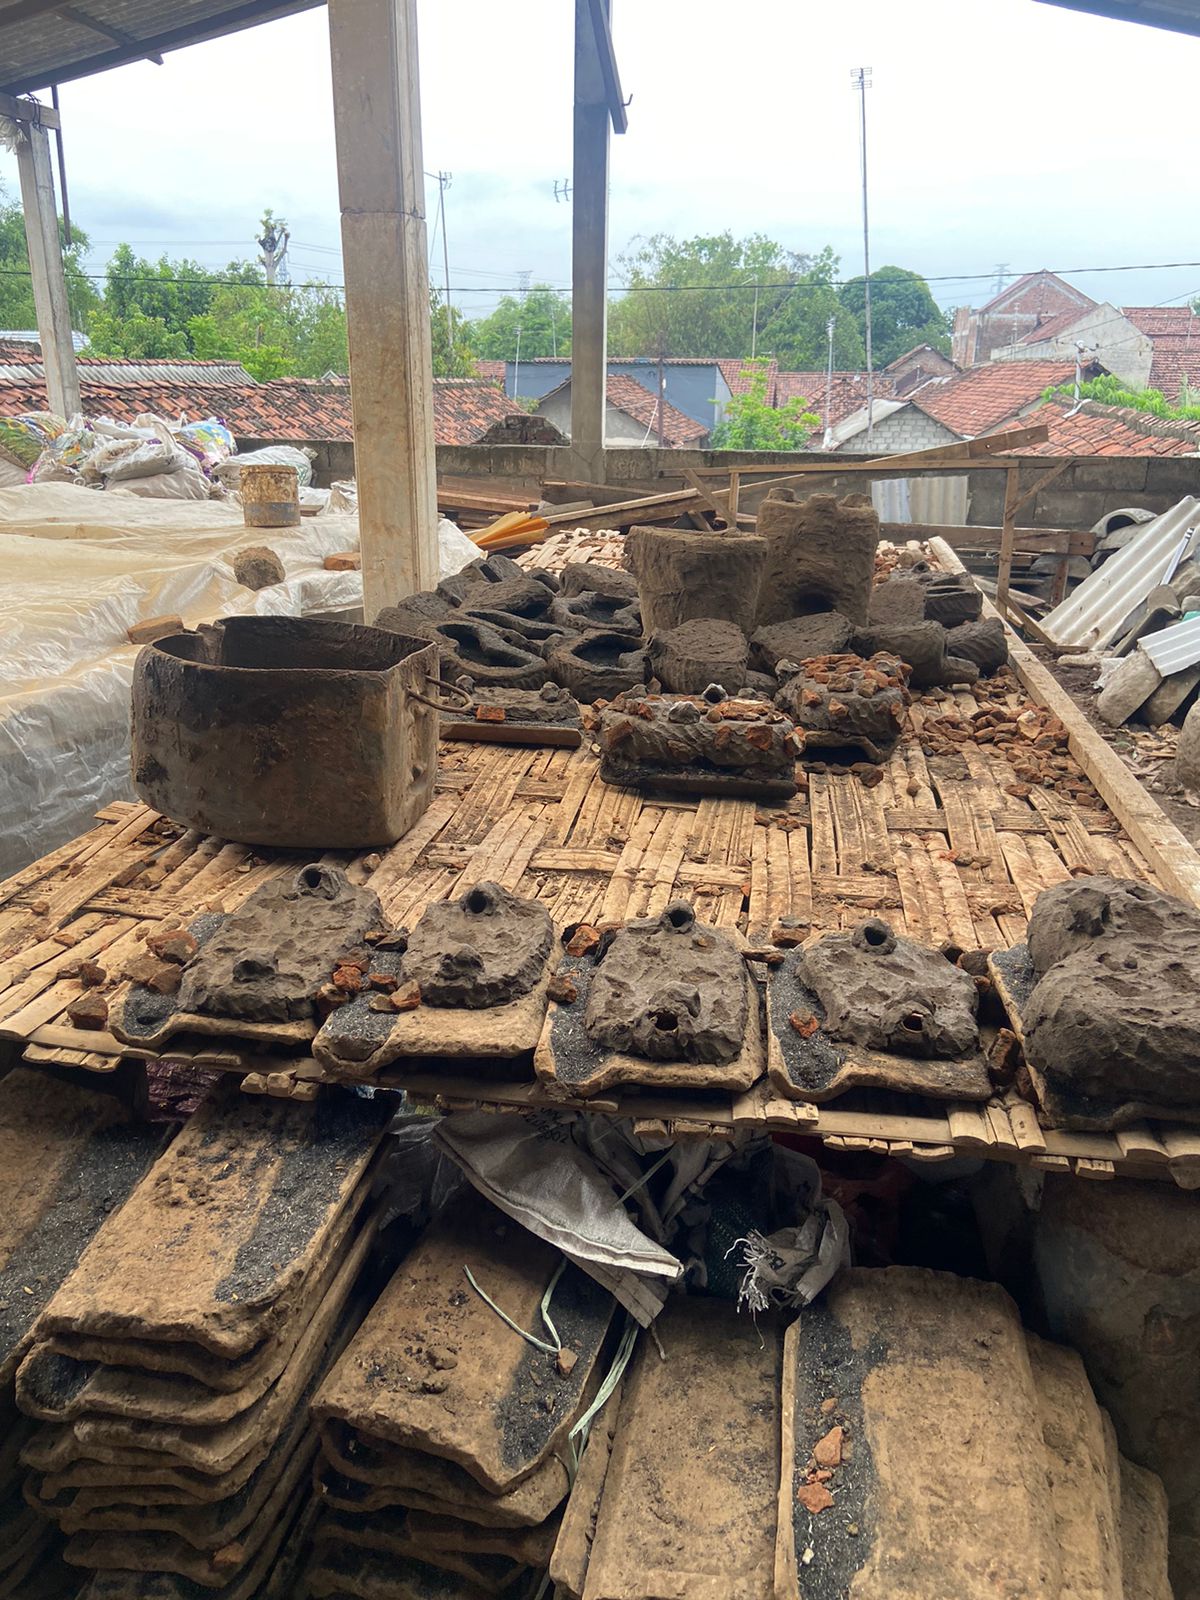
Sous le toit ouvert, un plancher de bambou sert d’étagère de séchage. L’air circule autour des noyaux et des éléments de moulage façonnés dans l’atelier. On y distingue notamment :
- des plaques de base rectangulaires munies d’un cône percé, destinées à recevoir le tronc du réseau de coulée ;
- des cylindres creux et des anneaux épais utilisés pour préparer les volumes intérieurs ou certaines parties du système de moulage ;
- des fragments plus sombres, marqués par le séchage et les chauffes successives.
Le mélange reste celui indiqué par les artisans : argile locale, bouse de vache et balle de riz hachée. Le séchage progressif limite le risque de fissuration. De petits fragments de brique peuvent servir de cales pour maintenir les pièces pendant cette étape. Une fois suffisamment sèches, elles sont intégrées au montage avant l’application du moule réfractaire.
9. Première couche du moule réfractaire
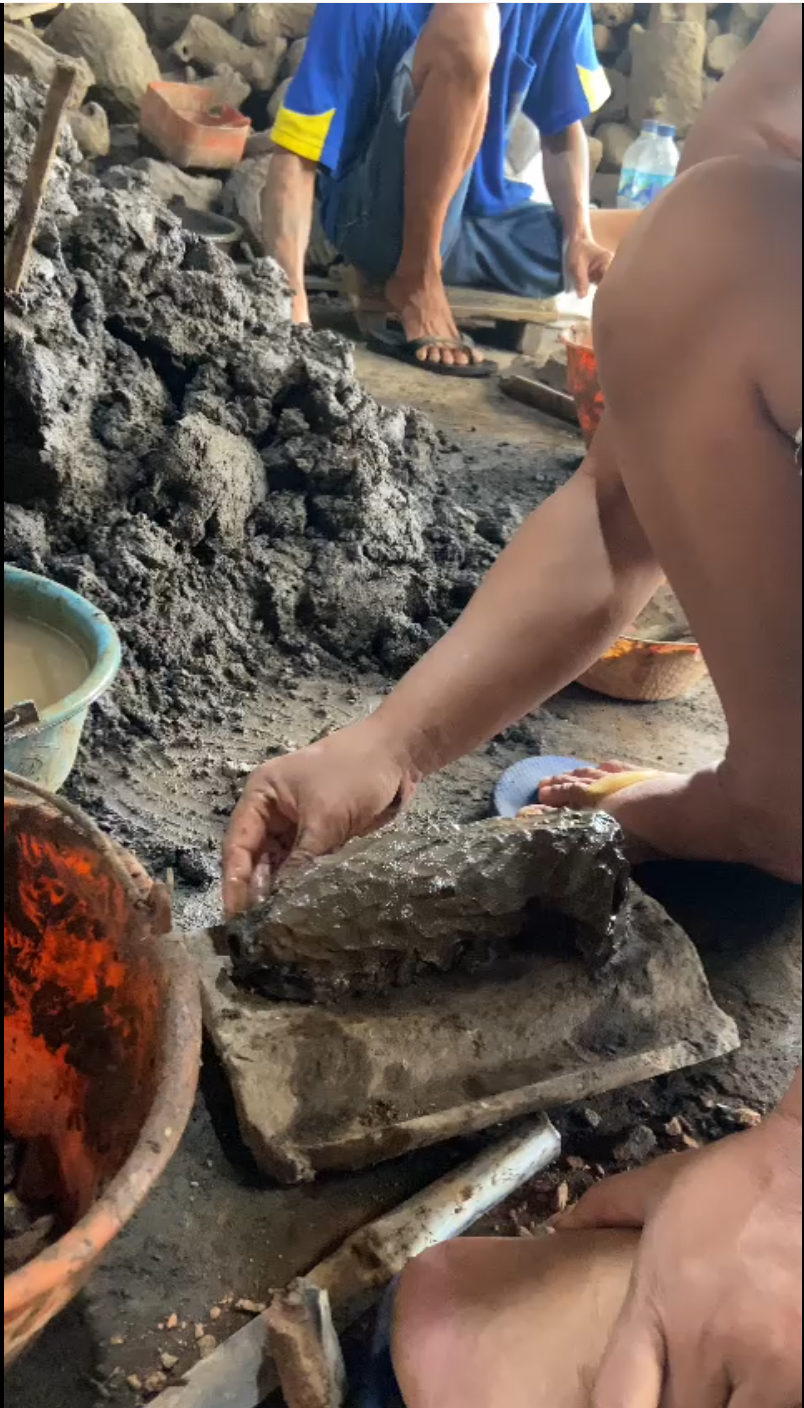
Lorsque le modèle en cire et son réseau de coulée sont prêts, l’enrobage commence. D’après les artisans, une préparation fine à base d’argile, de sable volcanique et de cendre de balle de riz est d’abord appliquée au contact de la cire afin d’enregistrer les détails. Des couches plus épaisses, chargées de chamotte et d’éclats de brique, renforcent ensuite le moule. Après séchage, la cuisson éliminera la cire et laissera la cavité destinée au bronze.
10. Renforcement du moule réfractaire
L’artisan prélève des poignées d’argile chamottée, composée ici d’argile fraîche, de cendre tamisée et de fragments de moules broyés, puis les presse sur la première couche déjà appliquée autour de la cire. Cette couche extérieure, plus grossière, renforce l’ensemble. Selon la taille du modèle, son épaisseur atteint environ 10 à 20 mm.
Pendant le montage, l’artisan compacte soigneusement la matière afin de limiter les poches d’air et laisse le cône de coulée bien dégagé. Il humidifie régulièrement ses doigts pour travailler le mélange et utilise une préparation plus plastique pour colmater les joints et les petites fissures avant le séchage.
Le moule ainsi formé sèche à l’abri du soleil avant d’être cuit. Il durcit alors suffisamment pour contenir le bronze en fusion.
03 / Du feu au bronze
11. Décirage et cuisson des moules
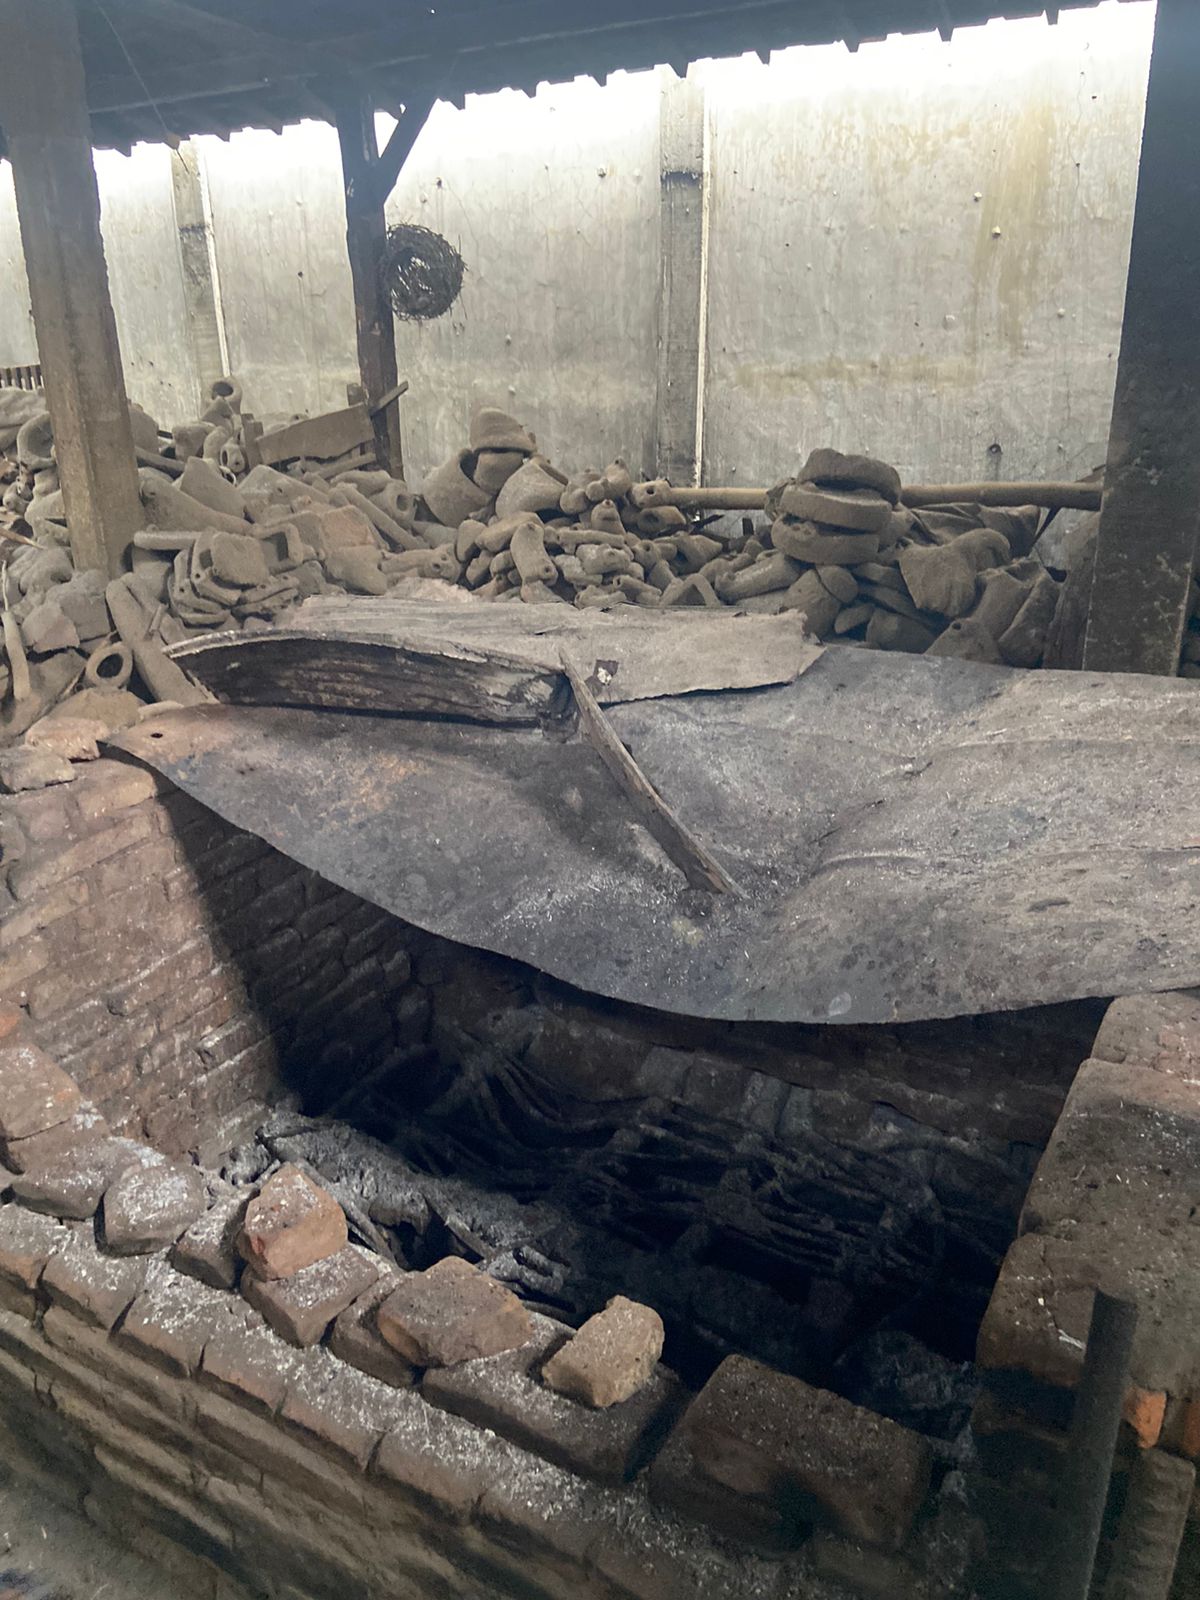
Au centre de l’atelier se trouve une longue fosse de briques noircie par les cuissons successives. Une tôle métallique sert de couvercle et peut être soulevée pour alimenter le feu ou surveiller la cuisson. Les moules secs attendent à proximité.
Les moules contenant encore la cire et leur réseau de conduits sont placés dans la fosse. La montée en température est progressive : la cire fond, s’écoule puis se consume. La cuisson durcit le matériau réfractaire et élimine l’humidité résiduelle. Selon les indications recueillies dans l’atelier, la température peut approcher 900 °C et la durée varie de six à douze heures selon l’épaisseur des moules et les conditions ambiantes.
Les briques et la tôle portent les traces des chauffes répétées, de la suie et des cendres. Ces marques témoignent de l’usage prolongé de la fosse, mais ne permettent pas à elles seules de déterminer précisément les températures atteintes.
La cuisson est conduite par l’expérience : l’artisan règle le tirage en ouvrant ou en refermant partiellement la tôle et alimente le feu au fur et à mesure. Il se fie notamment à l’aspect du moule et à la diminution des fumées. Une fois la cuisson terminée, le moule est placé debout et maintenu chaud jusqu’à la coulée.
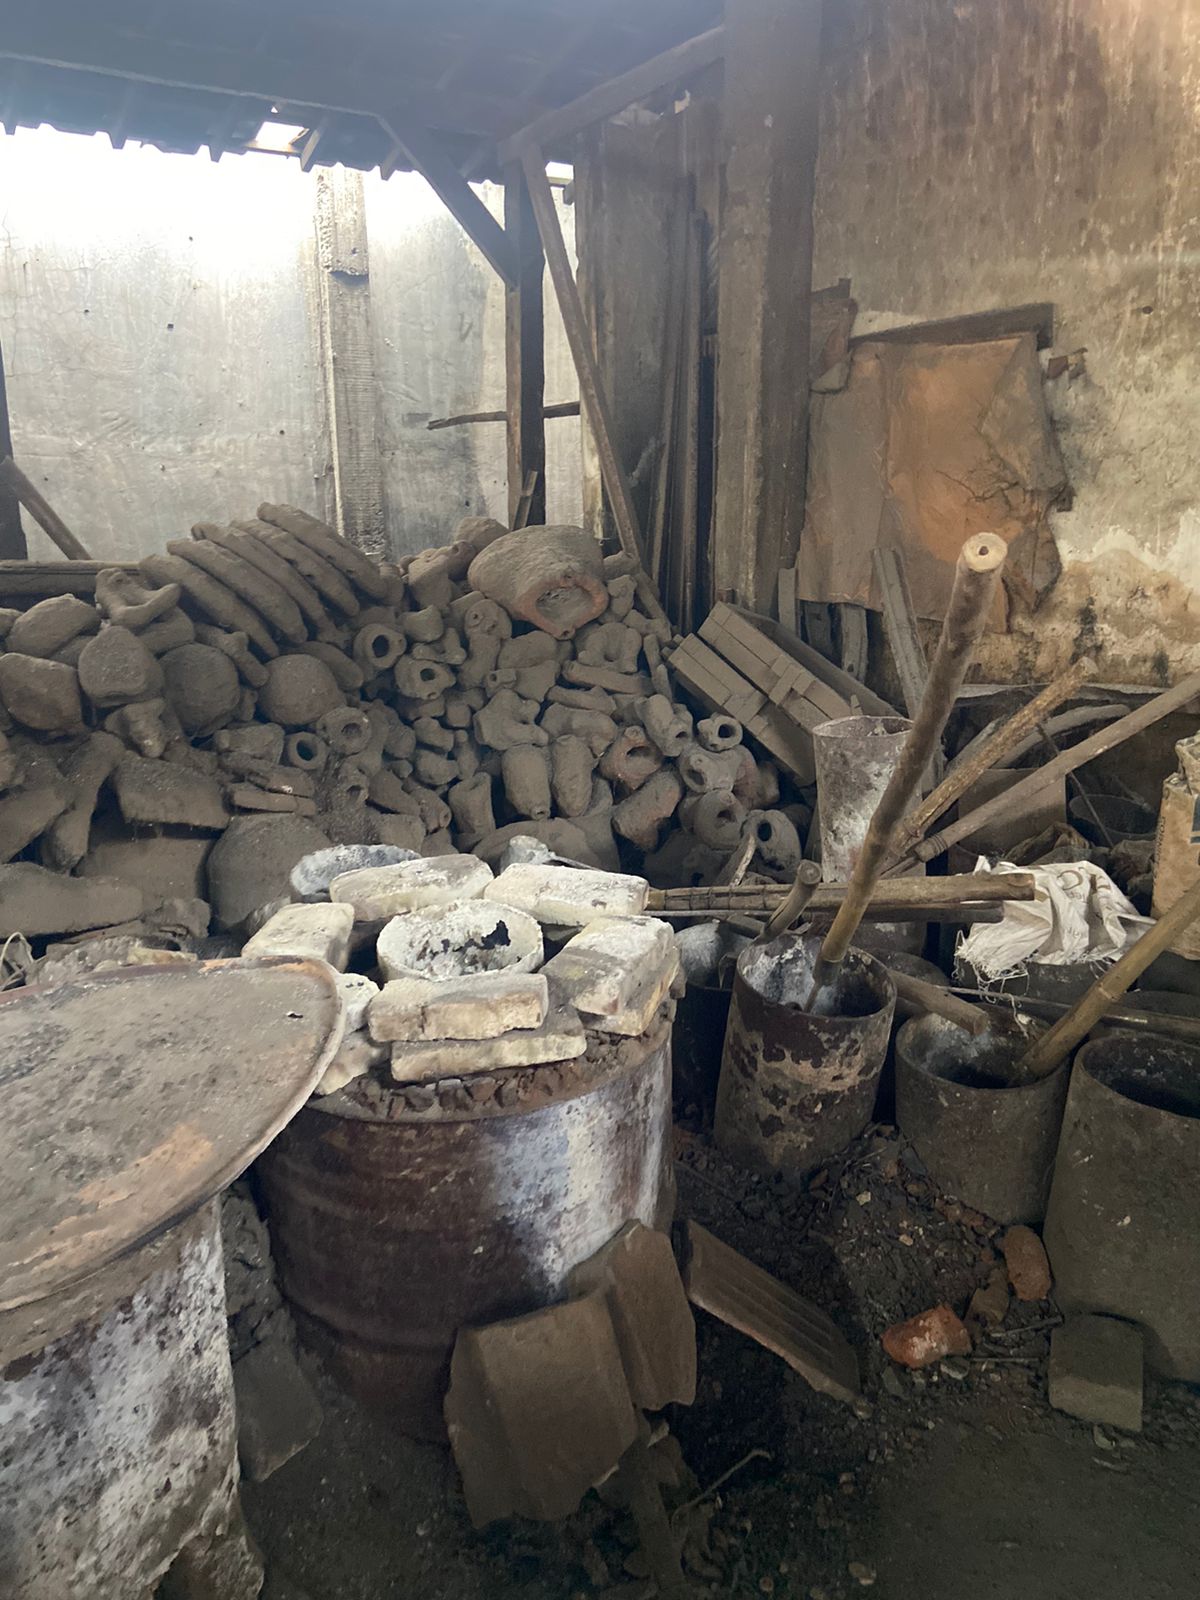
12. Four de fusion et préparation du bronze
Dans un angle de l’atelier, un baril métallique transformé en four accueille un creuset en graphite. Des briques réfractaires entourent son ouverture afin de conserver la chaleur. À proximité sont entreposés les outils, les charges métalliques et les résidus retirés de la surface du bain.
Le creuset est placé au centre du four et chauffé au charbon. Un apport d’air intensifie la combustion jusqu’à atteindre la température nécessaire à la fusion de l’alliage. Selon les artisans, le bronze est porté à environ 1 100 °C. Les moules sont maintenus chauds avant la coulée afin de limiter le choc thermique et de favoriser l’écoulement du métal.
Pendant la fusion, l’artisan surveille la température, l’état du creuset et la surface du métal. Les oxydes et autres résidus qui remontent sont écumés. Un flux, notamment du borax, peut être ajouté lorsque cela est nécessaire selon la composition du bain et les habitudes de l’atelier.
Lorsque le bronze est entièrement fondu et que sa surface a été nettoyée, l’artisan complète au besoin la charge, rétablit la chauffe et prépare la coulée. La conduite du four repose largement sur son expérience, l’observation du métal et la connaissance de l’alliage utilisé.
13. Coulée du bronze dans les moules chauffés
Les moules préalablement cuits sont maintenus chauds et placés en position de coulée. Le creuset en graphite est extrait du four à l’aide d’une pince adaptée. Le bronze, porté à environ 1 100 °C selon les artisans, est écumé avant le versement. Du borax peut être employé comme flux lorsque l’état du bain le nécessite.
Versement continu. Le bronze est versé régulièrement dans le cône principal afin de remplir le réseau sans interruption.
Remplissage des conduits. À mesure que le métal progresse, l’air et les gaz s’évacuent par les évents. L’apparition du bronze dans certains conduits supérieurs indique que le métal a parcouru le réseau, sans garantir à elle seule l’absence de défauts internes.
Alimentation pendant la solidification. Le cône et les réserves de métal alimentent la pièce pendant son refroidissement afin de compenser une partie de la contraction du bronze.
04 / Révéler la sculpture
14. Fragments des moules après la coulée
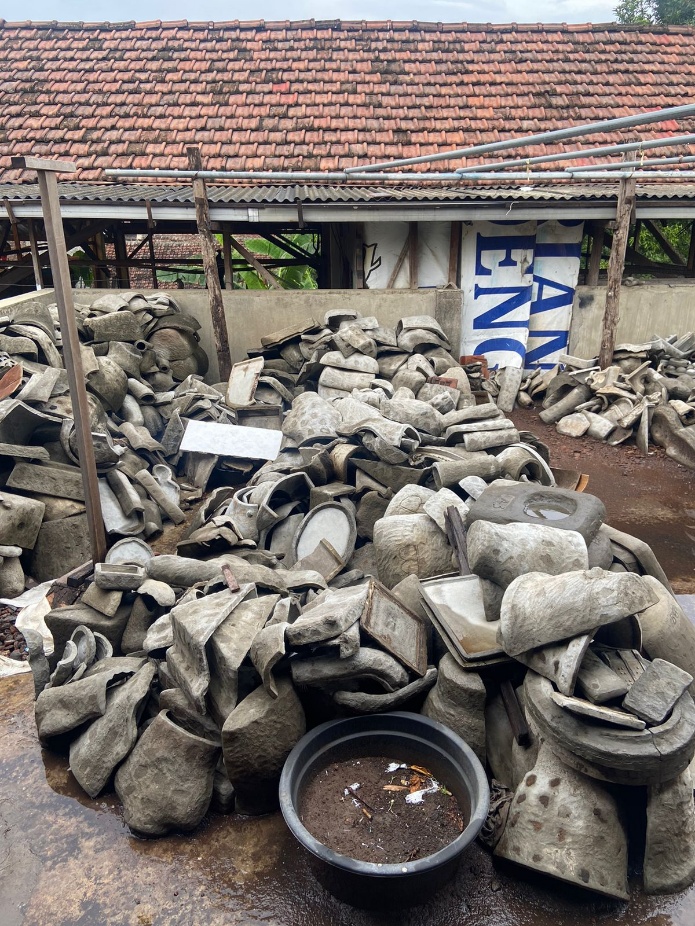
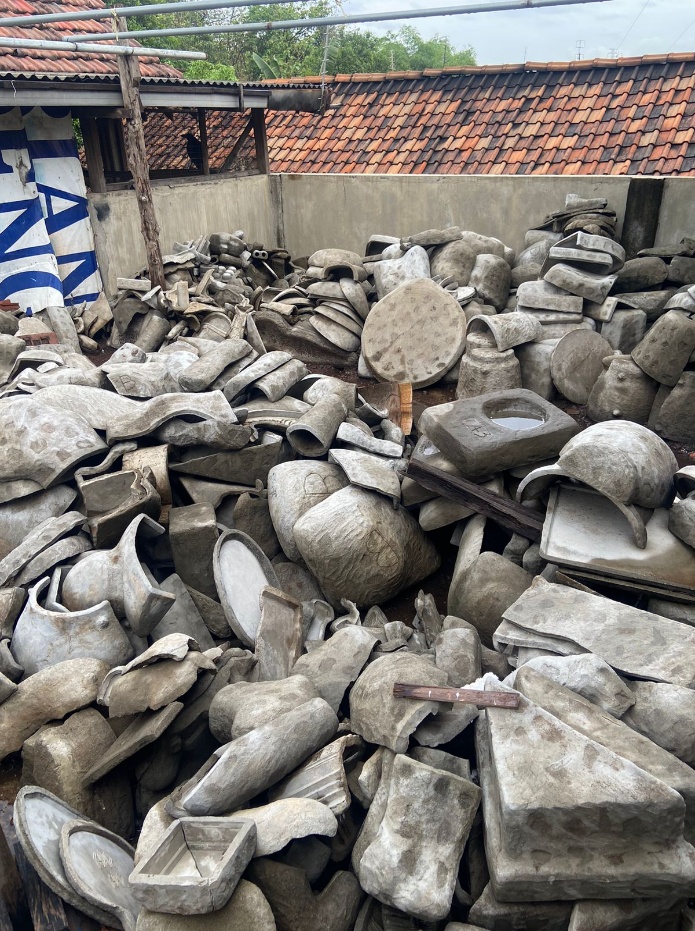
Dans la cour arrière sont entreposés de nombreux fragments de moules réfractaires. Après le refroidissement du bronze, chaque moule est brisé afin de dégager la pièce. Sa surface intérieure conserve alors en négatif les détails du modèle et les traces du réseau de coulée.
Certains fragments portent encore des repères tracés pendant la fabrication. Exposés à l’humidité puis au soleil, les matériaux poreux peuvent aussi présenter des taches de mousse ou des dépôts blanchâtres.
Selon les artisans, une partie de ces moules cuits est prélevée, broyée puis réutilisée comme chamotte dans les couches réfractaires de nouveaux moules. Ce réemploi de matériaux cuits s’inscrit dans une pratique ancienne de la fonte à la cire perdue et limite la quantité de matière neuve nécessaire.
15. Ébardage et meulage du bronze
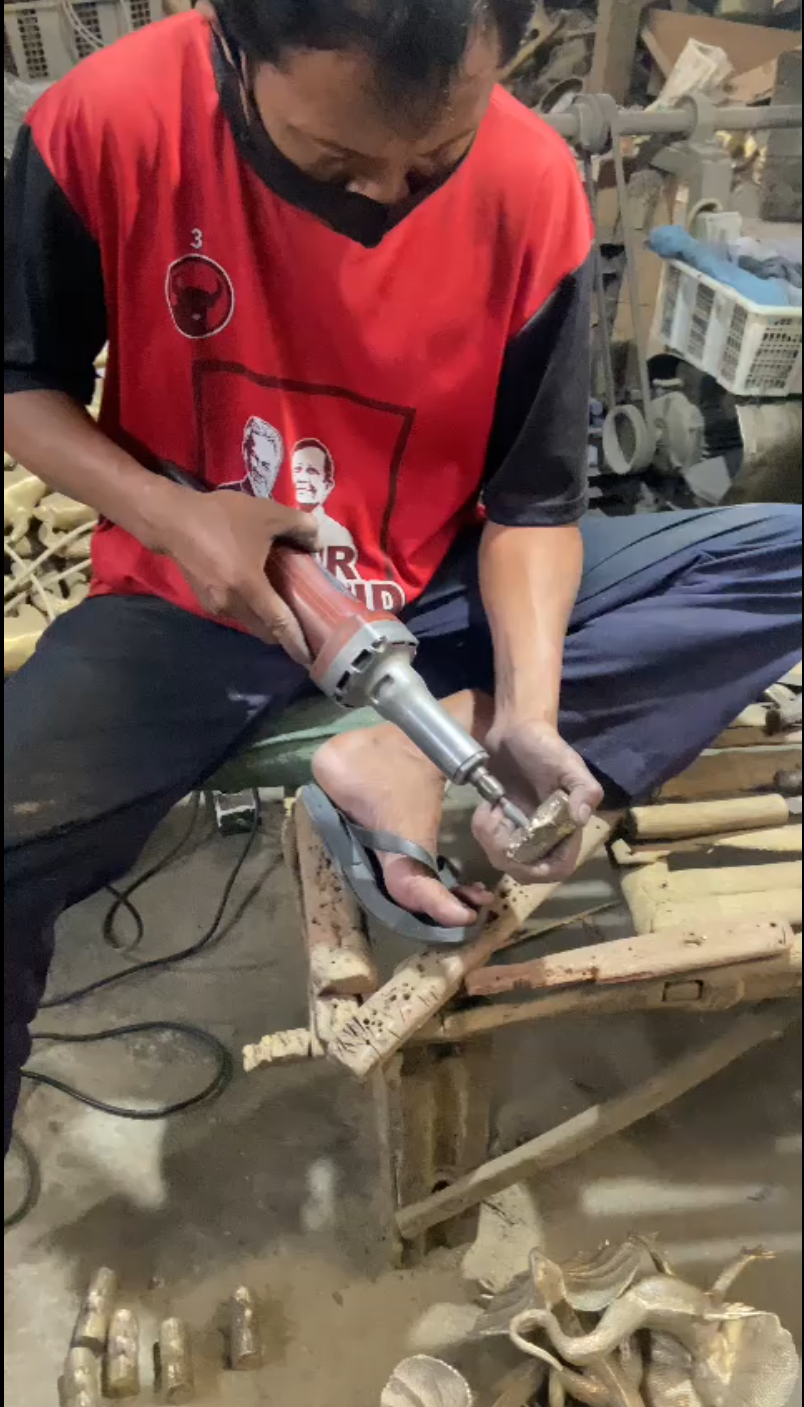
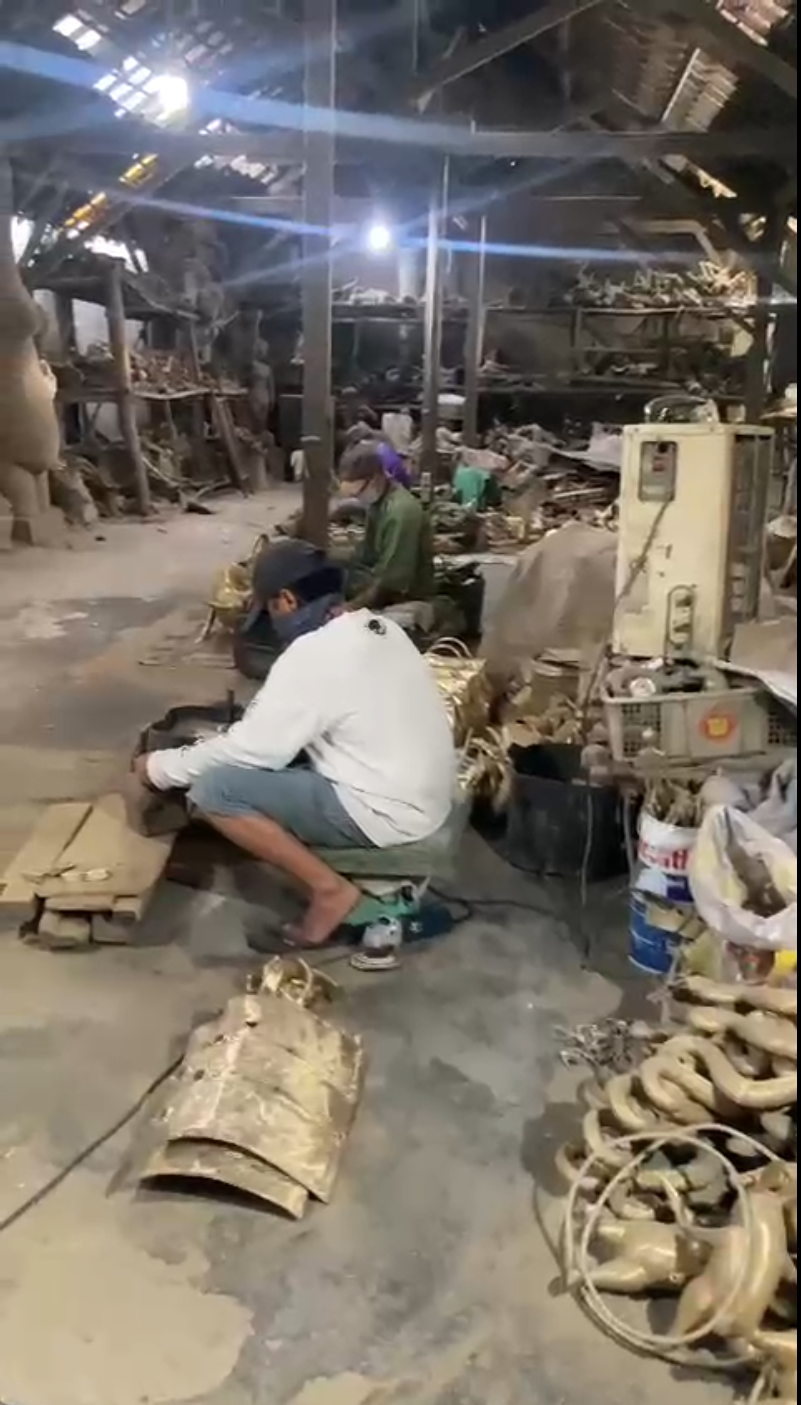
Après décochage, les artisans retirent les excroissances métalliques correspondant aux conduits, aux évents et au cône de coulée. Une petite meule reliée à un moteur flexible permet de les couper au plus près de la surface.
La découpe enlève d’abord la plus grande partie de chaque excroissance. Des passages plus fins réduisent ensuite la surépaisseur sans endommager le modelé. Les chutes de bronze sont recueillies et pourront être refondues avec une charge ultérieure. L’outil ou la pièce peuvent être refroidis à l’eau afin de limiter l’échauffement pendant le travail.
L’artisan affine ensuite les zones coupées avec un abrasif plus fin afin de les fondre visuellement dans la surface environnante. Il contrôle régulièrement le relief sous une lumière rasante et corrige les vagues, les aplatissements ou les traces d’outil encore visibles.
La pièce passe enfin à la ciselure et au polissage. Rifloirs, burins et abrasifs permettent de reprendre les veinures, les drapés, les écailles et les autres détails avant la patine. Le surplus de bronze est conservé pour une prochaine fusion.
16. Polissage manuel avant la patine
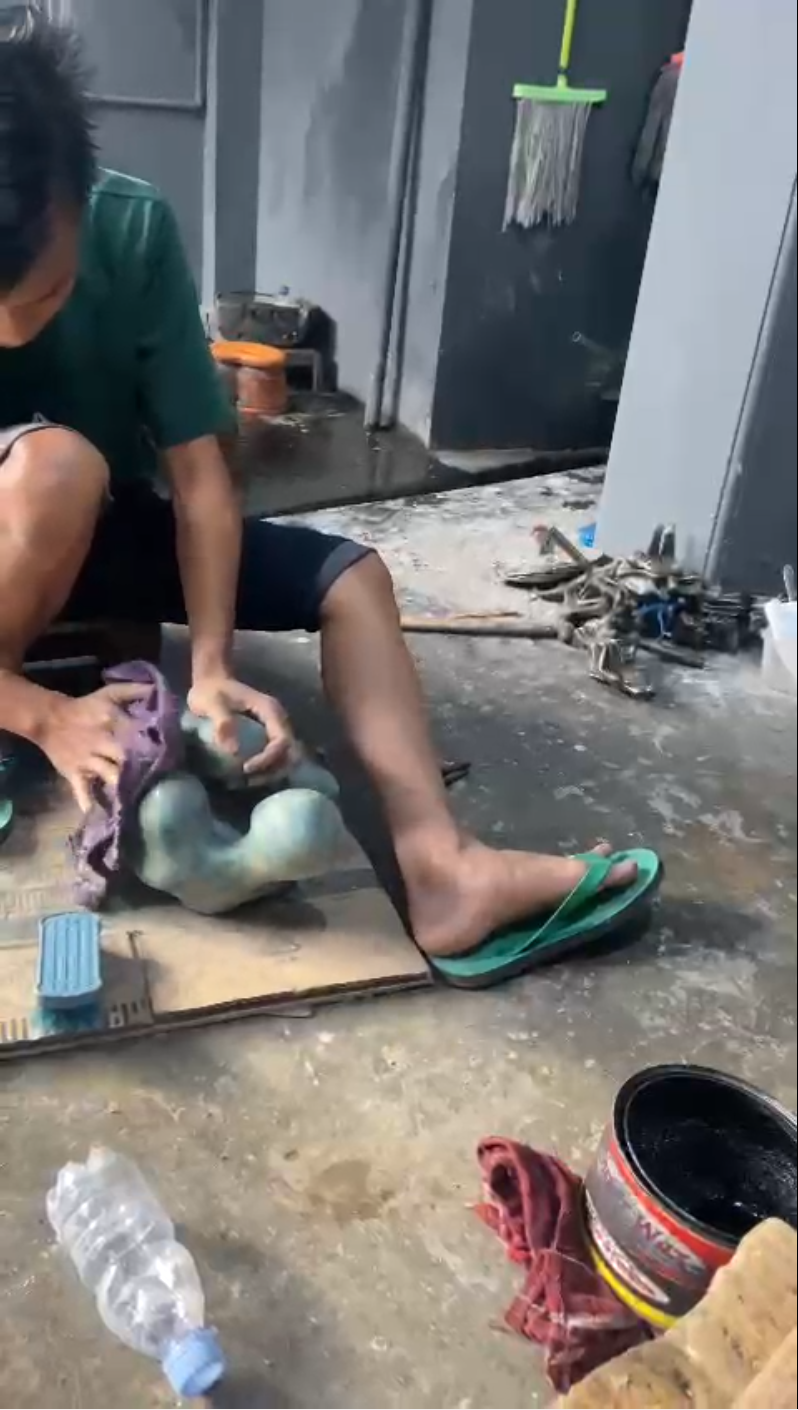
Assis au poste de travail, l’artisan cale la pièce et protège les zones déjà finies avec une feuille de carton. Il utilise successivement un outil en bois et différents abrasifs pour atténuer les irrégularités et les rayures laissées par l’ébardage. La pièce est tournée régulièrement sous une lumière rasante afin de repérer les défauts de surface.
Les abrasifs sont humidifiés pour limiter l’échauffement et entraîner une partie des poussières. Un chiffon sert ensuite à nettoyer et à lustrer la surface. Le produit visible dans le récipient est employé pendant cette finition ; sa nature exacte et sa fonction n’ont pas été confirmées.
Le résultat recherché est une surface régulière, avec des arêtes préservées et des marques d’outil discrètes. Selon la finition choisie, le bronze peut rester dans cet état, recevoir une cire de protection adaptée ou être patiné chimiquement. Avant la patine, l’artisan nettoie la surface afin que les produits agissent directement sur le métal.
Un savoir-faire, du modèle aux finitions
La fonte à la cire perdue demande de nombreuses opérations successives et une grande précision. Dans l’atelier présenté ici, les artisans adaptent des matériaux locaux, des outils simples et une longue expérience du geste à chaque nouvelle sculpture. Ce reportage décrit leur manière de travailler ; d’autres ateliers de Java peuvent employer des compositions, des équipements ou des enchaînements différents.
Merci aux mouleurs, modeleurs, fondeurs, ciseleurs et polisseurs qui ont ouvert leur atelier et expliqué leurs pratiques. Leurs témoignages permettent de mieux comprendre tout ce que recouvre une sculpture en bronze, depuis le premier modèle en cire jusqu’aux dernières finitions.
To the main pageNext article